LENTITUDO
+ 86-152-5712-5882

QUOTE
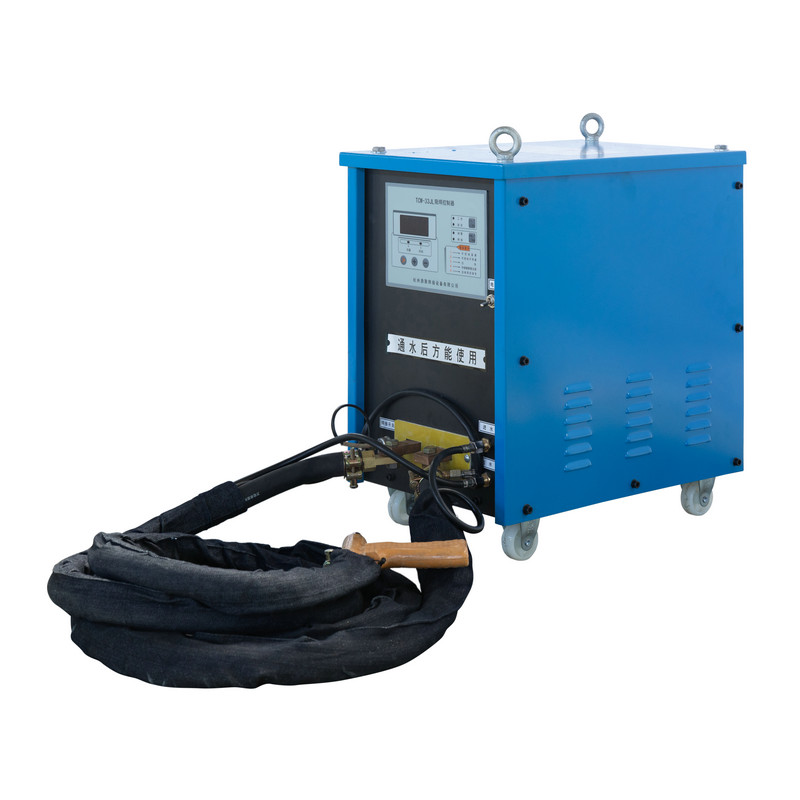
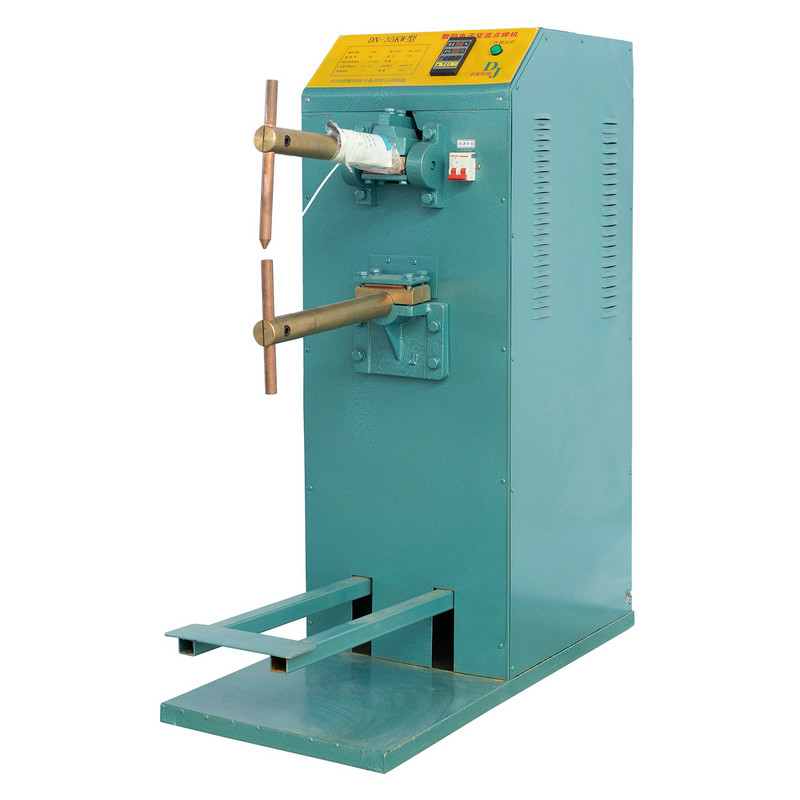
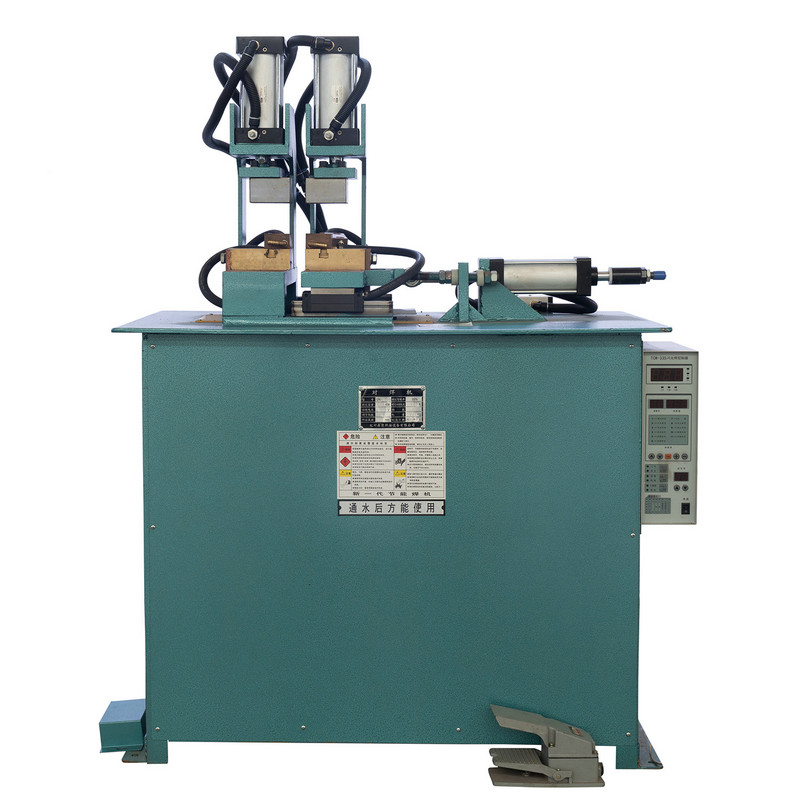
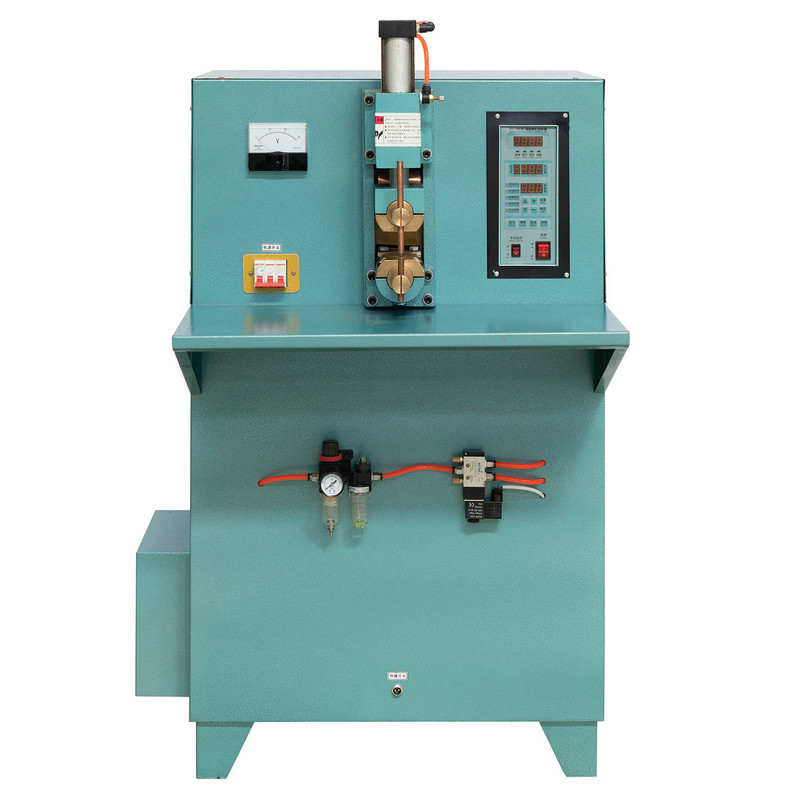
 In domo / Apparatu / DTN Pneumaticae macula Welding Machina / DTN2 Pneumatic macula Welding Machina / DTN2 -125KW Microcomputer imperium pneumaticae macula welder
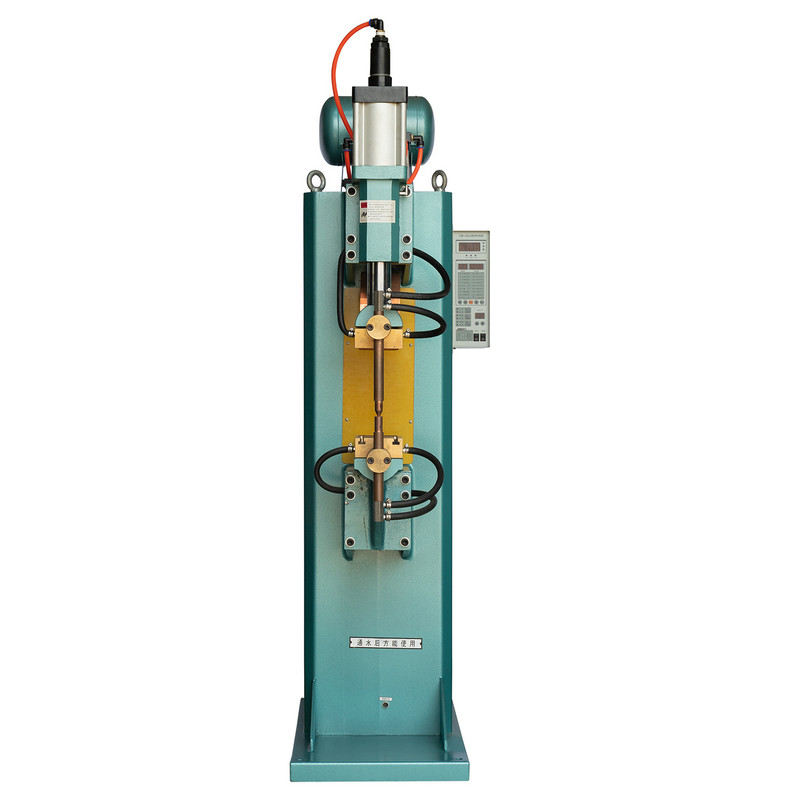


Et DTN2 -125KW Microcomputer imperium pneumaticae macula welder iactat a user-amica consilio, featuring microomputer imperium et LCD ostentationem ad precise, intuitive modularis visualization. Per welding operationes, producit minimam scintillas dum ensuring robust welds. Hoc versatile apparatus est specimen pro welding a range of materiae, comprehendo calidum et frigus laminis, immaculatam ferro laminis et filis, tum nuces et aliis workpieces.
Equipped cum summus qualitas omnis, aeris transfigurator et lateque, voltage technology, in Welding apparatus offert infigo flexibilitate. Potest statim accommodare eius voltage per usque ad XX% ad accommodare variantur diversis conditionibus. Operatio est sub normalis usum, cum microComputer moderatorem enabling referendo ad pressura tempus, welding current, welding durationem, sustentationem intervalla et quietem tempora.

Specificationes
| Exemplar | Unitas | Dtn2-150kw | |
| Primary voltage | V | 380 | |
| Rated capacity | Kva | 150 | |
| Rated initus current | A | 394 | |
| Maximum brevi circuitu current | Ka | 28 | |
| Rated onus Duration | % | 20 | |
| Secundarium intentione regula | V | Invalless voltage ordinacione | |
| Secundarium non-onus voltage | mm | 0.5-8.20 | |
| Extensio longitudo electrode brachium | mm | 450 | |
| Intervallum electrode arma | mm | 300 | |
| Maximum pressura inter electrodes | N | 8000 | |
| Cylindrus plaga | mm | 80 | |
| Electrode magnitudine | Electrode brachium | mm | Ф60 |
| Electrode possessor | mm | Ф25 | |
| Electrode caput | mm | Ф20 | |
| ALLECTIO | Minimum Carbon Steel | mm | 5.5 5.5 |
| Immaculatam ferro | mm | 2.5 2.5 | |
| Aluminium | mm | 0,9 0,9 | |
| Cogo Aeris pressura | MPR | 0.6 | |
| Cogo caeli consummatio | M3 / h | 22 | |
| Refrigerant aqua fluxus | L / min | 5 | |
| Initus Wire Cross-Sectional Area | Mm2 | 35 | |
Producta commendata
CONTACTUM MANE

Every weld is a production decision. When you choose an electrical welding machine, you are really choosing how to balance weld quality, cycle time, and operator effort on your floor. After buil...
PLURA LEGE
Understanding Resistance Butt Welding and the Role of Flash Weld Technology Joining two metal bar ends face to face without filler material is one of the oldest challenges in metal fabrica...
PLURA LEGE
Understanding Stud Spot Welding Technology Today Fastening components to metal panels without drilling or riveting has become a standard requirement across sheet metal fabrication, shipbui...
PLURA LEGE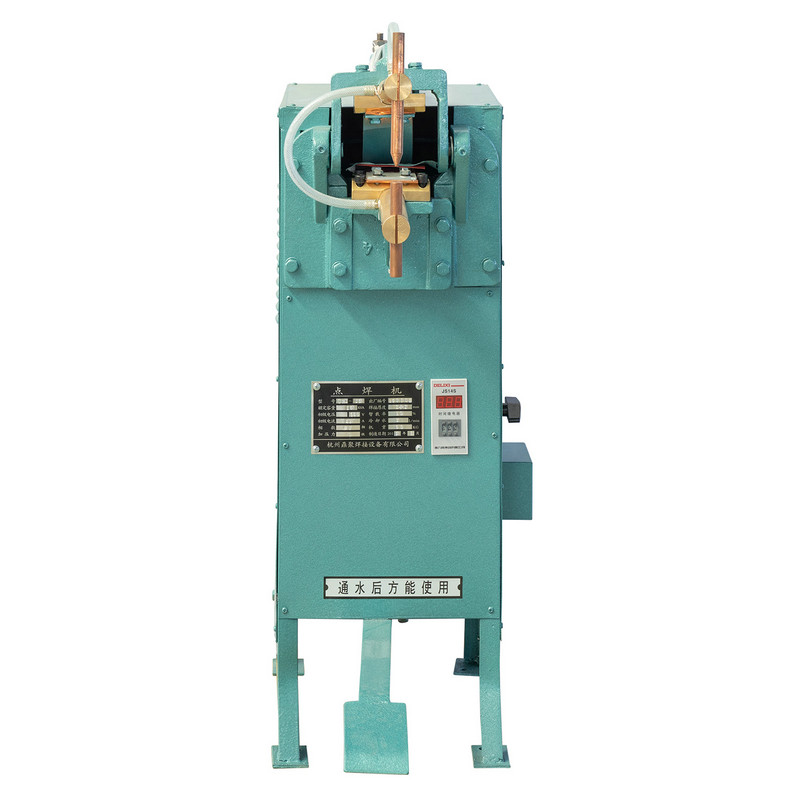
Spot Welding Machine Categories and How They Differ Resistance spot welding equipment is generally divided by how the electrode force is generated and applied. Mechanical foot-pedal units ...
PLURA LEGE
Why Heat Is the Hidden Bottleneck in Spot Welding Every resistance spot weld is, at its core, a controlled thermal event. A brief, intense pulse of current passes through two overlapping m...
PLURA LEGE
Quare Electrode et Controller Sustentacionem decernit Weld Quality? Resistente macula glutino, qualitas uniuscuiusque iuncturae a duobus in synthesibus laborantibus pendet: electrode, quae...
PLURA LEGE
Productum
Informationes Contactus
+ 86-152-5712-5882
Fax: + 86-563-2269966
No. XXI Guangping Road, Guangde Economic Development Zonam, Guangde urbem, Anhui Province
Codex QR